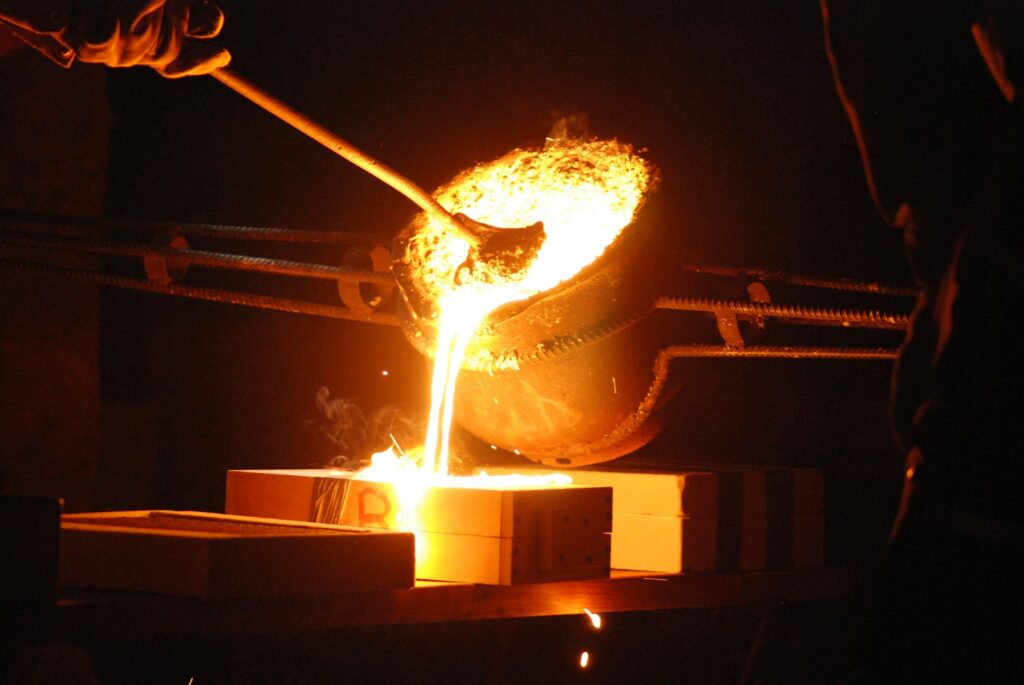
Tungku lebur aluminium skala kecil umumnya berbentuk tabung tegak berisi krusibel, dengan badan dari castable high alumina seperti RCH-17S atau RCH-18S (atau fire brick plus insulating brick), dibungkus isolasi, dan dipanaskan burner yang masuk menyamping (tangensial). Aluminium mencair di sekitar 660°C dan biasanya dituang di kisaran 700–750°C, sehingga ruang tungku bekerja kira-kira 900–1.100°C. Berikut desain contoh, hitungan material, dan aturan keselamatan yang wajib dipatuhi.
Bagian-Bagian Tungku Krusibel
| Bagian | Fungsi | Material yang cocok |
|---|---|---|
| Cangkang luar | Wadah dan pelindung mekanis | Drum atau plat baja |
| Lapisan isolasi | Menahan panas, cangkang tetap hangat | Insulating castable SUPER SIC 1100 atau insulating brick |
| Lapisan muka panas (hot face) | Menahan nyala api, benturan krusibel, dan tumpahan | Castable RCH-17S / RCH-18S atau fire brick |
| Dudukan (plinth) | Mengangkat krusibel agar api mengalir di bawahnya | Blok castable |
| Tutup | Menahan panas, lubang buang gas di tengah | Castable dalam ring baja |
| Lubang burner | Masuknya nyala api secara menyamping | Dibentuk saat pengecoran |
| Krusibel | Wadah logam cair | Krusibel grafit-lempung atau silikon karbida (dibeli terpisah, bukan produk RCH) |
Memilih Material Refractory
Secara suhu, tungku aluminium tidak terlalu ekstrem. Namun lapisan dalamnya sering terkena nyala burner langsung, benturan saat krusibel diangkat, dan tumpahan aluminium cair. Karena itu lapisan yang lebih padat dan kuat lebih awet:
- RCH-17S: castable high alumina, suhu kerja kontinu 1.500°C, Al2O3 62–68 %, CCS 815°C 150–185 kgf/cm², air campuran 10–12 %, kebutuhan ±2.250 kg/m³.
- RCH-18S: high alumina, 1.600°C, Al2O3 76–80 %, CCS 815°C 190–230 kgf/cm², air 9–11 %, kebutuhan ±2.550 kg/m³. Cocok bila tungku nantinya juga ingin dipakai untuk logam bersuhu lebih tinggi seperti kuningan atau perunggu.
- Alternatif bata: fire brick SK-34 atau SK-36 yang dipotong menyesuaikan lingkaran, dengan insulating brick B-1/C-1 di belakangnya. Lebih cocok untuk tungku bentuk kotak.
- Isolasi: insulating castable SUPER SIC 1100 (kerja ±1.000°C, BD 0,95–1,15), dipasang di belakang hot face, bukan sebagai lapisan yang terkena api langsung.
Takaran air castable high alumina relatif kecil, jadi timbang air dengan tepat sesuai TDS. Air berlebih menurunkan kekuatan dan memperbanyak uap saat pengeringan.
Contoh Ukuran dan Hitungan Material
Contoh untuk krusibel berdiameter luar ±15 cm dan tinggi ±20 cm. Semua ukuran hanya contoh; sesuaikan dengan krusibel yang Anda miliki.
- Celah antara krusibel dan dinding ±5 cm, sehingga diameter ruang dalam 25 cm.
- Tinggi ruang dalam 30 cm (plinth 5 cm + krusibel 20 cm + ruang atas 5 cm).
- Hot face castable RCH-17S tebal 5 cm di dinding, lantai 7,5 cm, tutup 5 cm berdiameter 45 cm dengan lubang buang 8 cm.
- Isolasi SIC 1100 tebal 5 cm di sekeliling dan di bawah, sehingga diameter luar badan ±45 cm.
Castable hot face.
- Dinding: π × (0,175² − 0,125²) × 0,30 = 0,0141 m³
- Lantai: π × 0,175² × 0,075 = 0,0072 m³
- Tutup: π × (0,225² − 0,04²) × 0,05 = 0,0077 m³
- Total 0,029 m³ × 2.250 kg/m³ ≈ 65 kg, ditambah cadangan 10 % ≈ 72 kg, atau 4 sak 25 kg (sisanya untuk plinth).
Insulating castable. Dinding π × (0,225² − 0,175²) × 0,375 = 0,0236 m³ ditambah alas π × 0,225² × 0,05 = 0,0080 m³, total 0,0315 m³. Dengan pendekatan ±1.100 kg/m³ hasilnya ±35 kg, atau sekitar 4 sak 10 kg. Untuk ukuran lain, gunakan kalkulator refractory.
Desain Lubang Burner Tangensial
Lubang burner diletakkan dekat dasar ruang, sedikit di atas permukaan plinth, dan diarahkan menyinggung dinding (tangensial), bukan menembak ke tengah. Dengan begitu nyala api berputar mengelilingi krusibel, panas lebih merata, dan krusibel tidak terkena semburan api di satu titik yang bisa memperpendek umurnya. Lubang dibentuk dengan pipa atau tabung cetakan yang dicabut setelah castable mengeras, sebelum proses pengeringan. Ukuran lubang menyesuaikan diameter ujung burner; spesifikasi burner dan regulator gas sebaiknya mengikuti petunjuk pembuatnya.
Beberapa pembuat tungku menambahkan lubang buang kecil di dasar yang disumbat, agar bila krusibel bocor, logam cair bisa dikeluarkan ke wadah pasir kering.
Langkah Pembuatan
- Siapkan drum baja, buat lubang untuk burner. Cor alas isolasi 5 cm, ratakan.
- Pasang cetakan dalam (misalnya ember plastik atau gulungan plat tipis berdiameter 25 cm yang dilapisi plastik) dan cetakan pemisah untuk lapisan isolasi.
- Cor lantai castable, lalu dinding hot face dan isolasi, padatkan dengan ketukan atau vibrator kecil agar tidak ada rongga udara.
- Pasang pipa cetakan lubang burner pada posisi tangensial.
- Cor tutup di dalam ring baja dengan pegangan, lengkap dengan lubang buang di tengah. Cor plinth terpisah.
- Diamkan minimal 24 jam, lepaskan cetakan, lalu biarkan mengering di udara beberapa hari.
Pengeringan Awal Wajib Bertahap
Castable yang masih menyimpan air bisa mengelupas atau pecah bila langsung dipanaskan tinggi. Mulai dengan api kecil (misalnya arang sedikit atau burner minimum) beberapa jam, naikkan suhu sedikit demi sedikit dalam beberapa sesi, dan tahan cukup lama di sekitar suhu didih air sampai tidak ada uap keluar. Baru kemudian naikkan ke suhu kerja. Pedoman lengkapnya kami bahas di jadwal dry out castable refractory.
Keselamatan Logam Cair
- Air adalah bahaya utama. Air atau lembap yang terperangkap di bawah logam cair berubah menjadi uap secara mendadak dan bisa menyemburkan logam. Semua bahan, perkakas, cetakan, dan skrap harus kering dan dipanaskan dulu sebelum masuk ke krusibel. Kaleng bekas bisa menyimpan sisa air.
- Area kerja. Lakukan di atas tanah atau hamparan pasir kering, jangan di atas lantai keramik atau beton yang lembap. Jauhkan dari bahan mudah terbakar dan sediakan APAR serta pasir kering.
- APD. Pelindung wajah, sarung tangan kulit tebal, apron kulit, sepatu kerja tertutup (bukan sandal), dan pakaian katun panjang. Kain sintetis bisa meleleh menempel di kulit.
- Penjepit krusibel harus pas dengan bentuk krusibel. Latih gerakan angkat dan tuang saat tungku dingin.
- Ventilasi dan asap. Gunakan di area terbuka. Skrap bercat, berlapis plastik, atau berminyak menghasilkan asap berbahaya, jadi bersihkan dahulu. Burner LPG menghasilkan karbon monoksida.
- Gas LPG. Tabung di luar jangkauan panas, cek kebocoran dengan air sabun, tutup katup setelah selesai.
Pertanyaan Umum (FAQ)
Apakah RCH-16 atau RCH-17 biasa cukup untuk tungku aluminium?
Secara suhu cukup, karena suhu kerja kontinu RCH-17 1.300°C. Namun tipe high alumina seperti RCH-17S lebih padat dan kuat, sehingga lebih awet terhadap nyala burner langsung, benturan, dan tumpahan. Perbandingan tiap tipe ada di halaman refractory castable.
Bolehkah memakai campuran semen dan pasir untuk badan tungku?
Tidak disarankan. Campuran semen-pasir biasa akan retak, rontok, dan bisa pecah saat terkena panas tinggi.
Apakah RCH menjual krusibel?
Tidak. Krusibel grafit-lempung atau silikon karbida dibeli dari pemasok khusus. RCH menyediakan castable, fire brick, dan bahan isolasi untuk badan tungkunya.
Bagaimana dengan tungku lebur skala industri?
Tungku industri memerlukan desain lining tersendiri sesuai jenis logam, kapasitas, dan cara operasinya. Lihat halaman refractory untuk peleburan logam.
Ingin memastikan jenis castable dan jumlahnya untuk tungku Anda? Kirim ukuran krusibel, jenis logam, dan sketsa tungku ke WhatsApp 0821-5198-5776 atau lewat minta penawaran. Konsultasi gratis, dan TDS lengkap bisa diunduh di download TDS.
BUTUH REKOMENDASI MATERIAL?
Kirimkan suhu operasi, jenis peralatan, ukuran area dan lokasi pengiriman. Tim Richo Refractory bantu merekomendasikan grade yang tepat dan menghitung kebutuhannya, gratis.